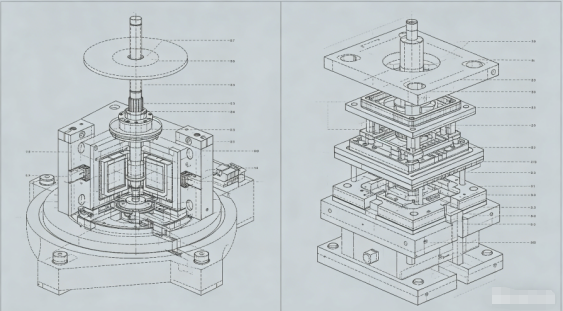
تعارف
بوتل کے ڈھکن دنیا میں سب سے زیادہ حجم والی پلاسٹک کی مصنوعات میں شامل ہیں۔ ایک مشروب یا پانی کا برانڈ روزانہ لاکھوں ٹوپیاں کھا سکتا ہے۔ اس طلب کو پورا کرنے کے لیے، مولڈ اور پراسیس ٹیکنالوجیز نے ذیلی 4‑سیکنڈ سائیکلوں میں 48، 64، یا یہاں تک کہ 96 cavities فی مولڈ کے ساتھ کیپس بنانے کے لیے تیار کیا ہے۔ اس جگہ میں دو غالب ٹیکنالوجیز مقابلہ کرتی ہیں: کمپریشن مولڈنگ اور انجیکشن مولڈنگ۔ ہر ایک کی اپنی طاقتیں ہیں، اور ان کو سمجھنا کسی بھی مولڈ بنانے والے یا بند کرنے والی صنعت کی خدمت کرنے والے کے لیے اہم ہے۔
ہائی کیویٹیشن پیکیجنگ مولڈز میں کئی دہائیوں کے تجربے کے ساتھ ایک مولڈ ٹیکنیشن کے طور پر، میں آپ کو دونوں طریقوں کی تکنیکی باریکیوں سے آگاہ کروں گا، اور پھر انجکشن مولڈنگ ٹیکنالوجیز پر توجہ مرکوز کروں گا جو تیز رفتار، ہائی کیویٹی کیپ پروڈکشن کو قابل بناتی ہیں۔ حقیقی دنیا 48-کیوٹی کیپ مولڈ کیس اسٹڈی۔
1. کیپس کے لیے کمپریشن مولڈنگ بمقابلہ انجکشن مولڈنگ
کمپریشن مولڈنگ کا عمل:
ایک پہلے سے وزنی پگھلا ہوا پلاسٹک پیرسن (عام طور پر PP یا HDPE) کو ایک کھلی مولڈ گہا میں گرا دیا جاتا ہے۔ مولڈ بند ہو جاتا ہے، مواد کو ٹوپی کی شکل میں سکیڑتا ہے۔ تھوڑے تھوڑے ٹھنڈے وقت کے بعد، ٹوپی نکال دی جاتی ہے۔ یہ عمل مسلسل اور روٹری ہے: ایک carousel پر ایک سے زیادہ مولڈ ترتیب میں کھلے اور بند ہوتے ہیں۔
انجکشن مولڈنگ کا عمل:
پگھلے ہوئے پلاسٹک کو زیادہ دباؤ کے تحت بند مولڈ گہا میں انجکشن لگایا جاتا ہے۔ہاٹ رنر سسٹم۔ پیکنگ اور ٹھنڈا ہونے کے بعد، سڑنا کھل جاتا ہے اور ٹوپیاں باہر نکل جاتی ہیں۔ مولڈ میں 32، 48، 64، یا اس سے زیادہ گہا ہو سکتی ہے۔
|
فیچر |
کمپریشن مولڈنگ |
انجیکشن مولڈنگ |
|
سائیکل کا وقت |
2-4 سیکنڈ (بہت تیز) |
4-8 سیکنڈ (کاویٹیشن پر منحصر ہے) |
|
Cavitation |
لامحدود (روٹری) |
مشین کلیمپ ٹنیج اور پلیٹن سائز کے ذریعہ محدود |
|
کیپ ڈیزائن لچک |
محدود (متوازی، سادہ شکلیں) |
اونچا (انڈر کٹ، زندہ قلابے، لائنر) |
|
وزن میں مستقل مزاجی |
بہترین (±0.3%) |
والو گیٹ کنٹرول کے ساتھ اچھا (±1%) |
|
ابتدائی ٹول سرمایہ کاری |
بہت زیادہ (روٹری پریس) |
اعتدال پسند cavitation کے لئے کم |
|
مادی فضلہ |
کم سے کم (کوئی رنر نہیں) |
گرم رنر کے ساتھ صفر ہو سکتا ہے |
|
بہترین ایپلی کیشن |
سادہ، زیادہ مقدار میں پانی/CSD کیپس |
لائنرز کے ساتھ پیچیدہ ٹوپیاں، چھیڑ چھاڑ کے ثبوت والے بینڈ |
فیصلہ:الٹرا ہائی والیوم کے لیے، بہت سادہ کیپس (مثلاً، 28 ملی میٹر واٹر کیپس)، کمپریشن مولڈنگ غالب ہے۔ لیکن زیادہ تر کیپس کے لیے جن میں درستگی، چھیڑ چھاڑ کے ثبوت کی انگوٹھیاں، لائنر انٹیگریشن، یا پیچیدہ جیومیٹری کی ضرورت ہوتی ہے، اعلیٰ کاویٹیشن مولڈ کے ساتھ انجیکشن مولڈنگ ترجیحی انتخاب ہے۔
2. کیپ مولڈز میں ہاٹ رنر والو گیٹ کنٹرول
ہائی کیویٹیشن کیپ انجیکشن مولڈز میں، گرم رنر دل ہوتا ہے۔ روایتی کھلے گیٹ ایک گیٹ ویسٹیج چھوڑتے ہیں جو کھرچ سکتے ہیں یا رس سکتے ہیں۔ زیادہ تر مشروبات کی ٹوپیوں کے لیے والو گیٹس ضروری ہیں۔
والو گیٹس کیسے کام کرتے ہیں:
گہا بھرنے اور پیک ہونے کے بعد ایک نیومیٹک یا ہائیڈرولک طور پر کام کرنے والا پن گیٹ کو بند کرنے کے لیے آگے بڑھتا ہے۔ یہ صاف طور پر پگھلنے کو کاٹ دیتا ہے، کم سے کم گواہی کا نشان چھوڑتا ہے۔
ہائی کاویٹیشن ٹوپی کے سانچوں کے لیے کلیدی تقاضے:
ٹپ: اندرونی لائنرز والی ٹوپیوں کے لیے (مثال کے طور پر، جوس کیپس کے لیے آکسیجن بیریئر لائنرز)، والو گیٹس اکثر کیپ کیویٹی (سب گیٹ) کے اندر رکھے جاتے ہیں تاکہ بنیان کو چھپایا جائے۔
3. تیز رفتار انجیکشن: مکینیکل بمقابلہ نیومیٹک4 سیکنڈ کے چکر میں، انجیکشن تیز اور بالکل قابل اعتماد ہونا چاہیے۔ ٹوپی کے سانچوں میں دو اہم طریقے استعمال کیے جاتے ہیں:
مکینیکل انجیکشن (اسٹرائپر پلیٹ):
ایک بہار سے بھری ہوئی اسٹرائپر پلیٹ کور کے چاروں طرف ہے۔ جیسے ہی سڑنا کھلتا ہے، اسٹرائپر پلیٹ کو کور کی نسبت آگے بڑھایا جاتا ہے، جس سے ٹوپی اتار لی جاتی ہے۔ یہ سادہ اور مضبوط ہے، لیکن ریٹرن اسٹروک ایک سیکنڈ کا ایک حصہ جوڑتا ہے۔
نیومیٹک انجیکشن (ہوائی دھماکے):
کمپریسڈ ہوا (3-6 بار) کور کے ذریعے ہدایت کی جاتی ہے، ٹوپی کو اڑا دیتی ہے۔ یہ انتہائی تیز اور نرم ہے، لیکن اس کے لیے کامل کور سیلنگ کی ضرورت ہوتی ہے اور یہ شور مچا سکتا ہے۔
اعلی کاویٹیشن ٹوپی کے سانچوں کے لیے عام مشق:
ٹوپی کو کور سے اٹھانے کے لیے ایک مختصر اسٹرائپر پلیٹ موومنٹ (2–3 ملی میٹر) کو یکجا کریں، اس کے بعد اسے صاف کرنے کے لیے ہوا کا دھماکہ کریں۔ اسٹرائپر پلیٹ اس بات کو یقینی بناتی ہے کہ ٹوپی کور سے یکساں طور پر ٹوٹ جائے، جبکہ ہوا ٹوپی کی سیلنگ سطح کو چھوئے بغیر انخلاء کو مکمل کرتی ہے۔
اخراج کا وقت:انجیکشن سٹروک مولڈ کے مکمل کھلنے کے بعد ہونا چاہیے تاکہ مقررہ آدھے حصے سے ٹکراؤ سے بچا جا سکے۔ ایڈوانسڈ مولڈ عین مطابق وقت کے لیے کیم سے چلنے والی یا سروو سے چلنے والی اسٹرائپر پلیٹوں کا استعمال کرتے ہیں۔
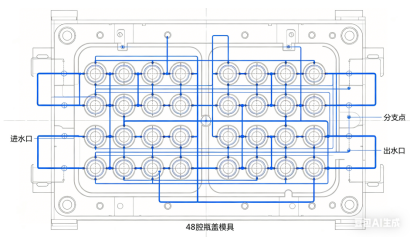
4. کیپ مولڈز کے لیے کولنگ آپٹیمائزیشن
کولنگ سائیکل کے وقت کا 60-80% خرچ کرتا ہے۔ اعلی کیویٹیشن کیپ کے سانچوں میں، موثر کولنگ ذیلی 5‑سیکنڈ سائیکلوں کو حاصل کرنے کی کلید ہے۔
کور کولنگ:بنیادی پن عام طور پر سب سے زیادہ گرم حصہ ہوتا ہے۔ کور میں روایتی سیدھے کولنگ چینلز ناکارہ ہیں۔
بہتر طریقے شامل ہیں۔:ببلرز (روٹری ٹیوب داخل کرنا): کولنٹ ایک چھوٹی ٹیوب کو نیچے کی طرف بہتا ہے اور حرارت نکال کر اینولس کے ذریعے واپس آتا ہے۔
سرپل کولنگ انسرٹس:ایک ہیلیکل نالی کو بنیادی داخل میں مشین کیا جاتا ہے، زیادہ سے زیادہ سطح کے رابطے کے لیے سرپل بہاؤ کا راستہ بناتا ہے۔
کنفارمل کولنگ (3D پرنٹ شدہ انسرٹس): پیچیدہ کوروں کے لیے، کنفارمل چینلز کے ساتھ اضافی طور پر تیار کردہ انسرٹس کولنگ کے وقت کو 30-40% تک کم کر سکتے ہیں۔
گہا کی ٹھنڈک:گہا کے نصف کو بھی جارحانہ ٹھنڈک کی ضرورت ہے۔ گہا کی سطح (1.5-2.5 ملی میٹر کا فاصلہ) کے جتنا ممکن ہو سکے بلبلرز یا سیدھے چینلز کا استعمال کریں۔
کولنٹ کا بہاؤ:تمام چینلز میں ہنگامہ خیز بہاؤ (رینالڈس نمبر> 5,000) کو یقینی بنائیں۔ دباؤ کی کمی کا حساب لگائیں؛ اعلی بہاؤ کی شرح کو برقرار رکھنے کے لیے 48-کیویٹی مولڈ کو متوازی طور پر متعدد کولنگ سرکٹس کی ضرورت پڑ سکتی ہے۔
کولنگ سرکٹ علیحدگی:لمبے ٹوپیاں (مثلاً اسپورٹس کیپس) کے لیے، کور کے اوپری اور نچلے حصوں کے لیے الگ الگ سرکٹس بیضوی پن کو ختم کر سکتے ہیں۔

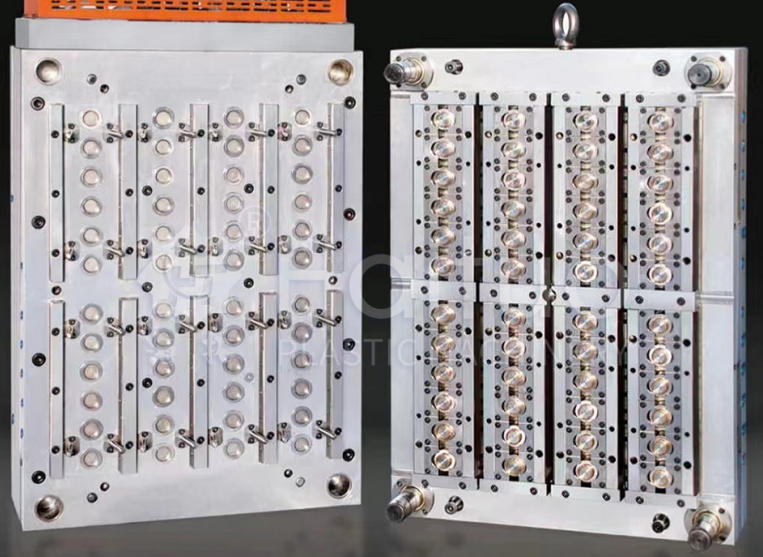
5. کیس اسٹڈی: 48‑Cavity کاربونیٹیڈ سافٹ ڈرنک کیپ مولڈ
چیلنج:مشروبات کی ایک بڑی کمپنی کو 28mm PCO 1881 CSD کیپس (کاربونیٹیڈ سافٹ ڈرنکس) کے لیے مولڈ کی ضرورت تھی۔ ٹارگٹ سائیکل: 4.2 سیکنڈ۔ سالانہ حجم: 80 ملین کیپس۔ مواد: پی پی + 5٪ اینٹی سٹیٹک ایجنٹ۔
ڈیزائن نقطہ نظر:
آزمائش کے بعد نتائج:
سیکھے گئے اسباق:کور اور ترتیب وار والو گیٹنگ میں سرپل کولنگ کا امتزاج کلید تھا۔ گاہک نے بعد میں دوسرے ایک جیسے مولڈ کا آرڈر دیا، اور دونوں ایک ساتھ دو مشینوں پر چلتے ہیں جو فی منٹ کل 2,500 کیپس بناتے ہیں۔
تیز رفتاری سے چلنے والے ہائی کاویٹیشن مولڈز کو سخت دیکھ بھال کی ضرورت ہوتی ہے:
نتیجہ
ہائی کیویٹی، ہائی اسپیڈ کیپ مولڈ انجینئرنگ کے کمالات ہیں جو انجیکشن مولڈنگ کی حدود کو آگے بڑھاتے ہیں۔ چاہے آپ کمپریشن یا انجیکشن کا انتخاب کریں یہ آپ کے حجم، ٹوپی کی پیچیدگی، اور سرمایہ کاری کی صلاحیت پر منحصر ہے۔ انجیکشن مولڈ کیپس کے لیے، کامیابی تین ستونوں میں ہے:
48-cavity CSD کیپ مولڈ کیس ظاہر کرتا ہے کہ مناسب ڈیزائن اور درست مینوفیکچرنگ کے ساتھ، انجیکشن مولڈنگ ڈیزائن کی زیادہ لچک پیش کرتے ہوئے رفتار میں کمپریشن مولڈنگ کا مقابلہ کر سکتی ہے۔
ایک مولڈ بنانے والے کے طور پر، ان ٹیکنالوجیز میں مہارت حاصل کرنے سے اعلیٰ حجم کی بندش کی مارکیٹ کے دروازے کھل جائیں گے، جو کہ ہماری صنعت کے سب سے زیادہ مطالبہ کرنے والے لیکن فائدہ مند حصوں میں سے ایک ہے۔
فون: +86-18957424655
موبائل: +86-18957424655
ای میل: sale@taizhoumold.com
پتہ:نمبر 18 شانگسیان روڈ، بیجینگ انڈسٹریل زون، ہوانگیان ڈسٹرکٹ تائیژو سٹی، صوبہ زیجیانگ، چین
کاپی رائٹ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. جملہ حقوق محفوظ ہیں۔