ہمیں فالو کریں:

خبریں

پتلی دیوار پیکیجنگ مولڈ ٹیکنالوجی: تیز رفتار، مستحکم، اور صحت سے متعلق مولڈنگ کے لیے چیلنجز اور حل

تعارف

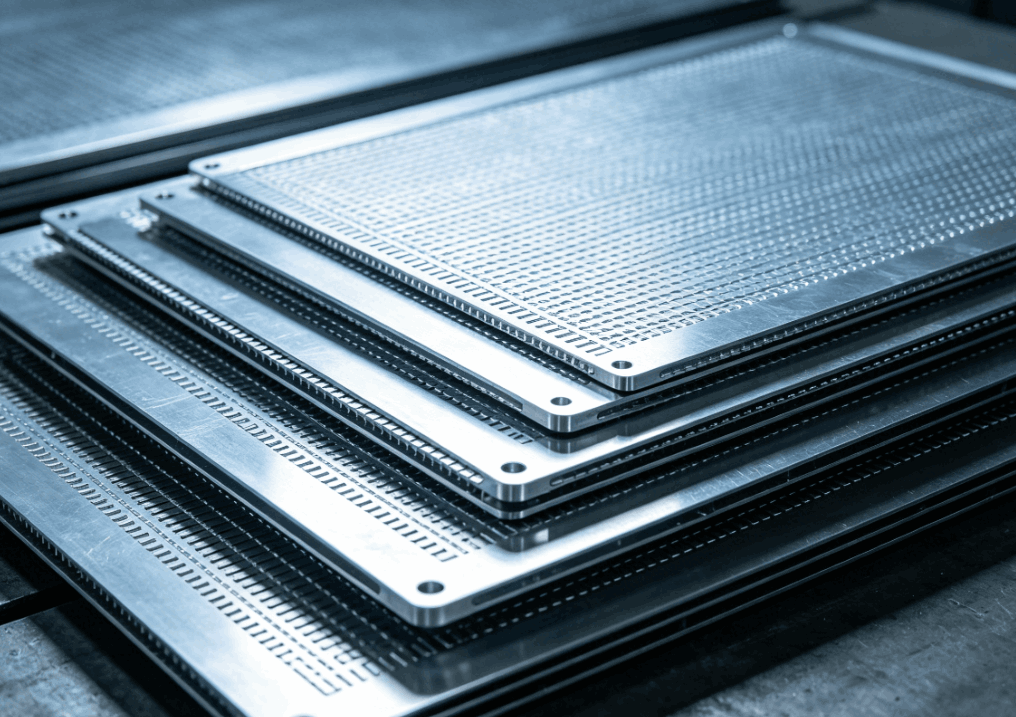
       پتلی دیواروں والی پیکیجنگ — تھنک دہی کے کپ، مارجرین کے ٹب، ڈیلی کنٹینرز، اور پتلی دیواروں والے ڈھکن — انجیکشن مولڈنگ انڈسٹری کے سب سے زیادہ مطالبہ کرنے والے حصوں میں سے ایک کی نمائندگی کرتے ہیں۔ حصے کی دیوار کی موٹائی عام طور پر 0.25mm سے 1.0mm تک ہوتی ہے، جس میں بہاؤ کی لمبائی سے موٹائی کا تناسب اکثر 200:1 سے زیادہ ہوتا ہے۔ سائیکل کے اوقات کو سیکنڈوں میں ماپا جاتا ہے (عام طور پر 3–8 سیکنڈ)، اور سالانہ پیداوار کا حجم اکثر فی مولڈ 10 ملین حصوں سے زیادہ ہوتا ہے۔

        ایک تجربہ کار مولڈ ٹیکنیشن کے طور پر جو ہائی کیویٹیشن پیکیجنگ مولڈز میں مہارت رکھتا ہے، میں نے دیکھا ہے کہ پتلی دیوار کی مولڈنگ میں ڈیزائن کی چھوٹی خامیاں کس طرح تباہ کن ہو سکتی ہیں۔ 5% کے گیٹ کے عدم توازن کا مطلب یہ ہو سکتا ہے کہ کچھ گہا زیادہ بھری ہوئی ہیں جبکہ دیگر چھوٹی ہیں۔ 5 ° C کا ٹھنڈا ہونے والا فرق وار پیج کا سبب بن سکتا ہے جو حصوں کو 1,000 حصے فی گھنٹہ پر ناقابل استعمال بنا دیتا ہے۔

        یہ آرٹیcle اعلی کارکردگی والے پتلی دیوار پیکیجنگ سانچوں کی ڈیزائننگ اور مینوفیکچرنگ کے اہم تکنیکی پہلوؤں پر توجہ مرکوز کرتا ہے۔ چاہے آپ پتلی دیوار والے برتنوں، ڈھکنوں یا کپوں کو ڈھال رہے ہوں، ان اصولوں کو سمجھنے سے مدد ملے گی۔آپ تیز رفتار سائیکل، بہتر حصہ کوالٹی، اور لمبی مولڈ لائف حاصل کرتے ہیں۔

1. پتلی دیوار کے سانچوں کے لیے مواد کا انتخاب

       پتلی دیوار کی مولڈنگ انتہائی حالات میں ڈھلتی ہے: بہت زیادہ انجیکشن پریشر (2,000 بار تک)، تیز حرارتی اور کولنگ سائیکل، اور تیز رفتار پگھلنے کا بہاؤ۔

       تجویز کردہ مولڈ اسٹیل:

سٹیایل گریڈ
سختی
کلیدی خصوصیات
عام درخواست
H13/1.2344/SKD61
48–52 HRC
اعلی سختی، gOD تھرمل تھکاوٹ مزاحمت
کور اور کیویٹی پلیٹیں، عام پتلی دیوار کے سانچے
سٹینلیس 1.2316/S136
48–52 HRC
کھانے سے رابطہ کرنے والی ایپلی کیشنز کے لئے سنکنرن مزاحمت
تیزابی یا گیلی مصنوعات کے لیے پیکنگ
ڈی سی 53
58–62 HRC
انتہائی بھرے ہوئے مواد کے لئے اعلی لباس مزاحمت
ہائی کاویٹیشن مولڈز> 30% فلرز کے ساتھ پی پی پر کارروائی کرتے ہیں۔

       کلیدی غور: انتہائی اونچے کاویٹیشن (مثلاً 64 یا 96 cavities) کے لیے، مولڈ بیس خود کو اعلیٰ طاقت والے اسٹیل (جیسے P20 پہلے سے سخت یا 1.2738) سے بنایا جانا چاہیے تاکہ پلیٹ کے انحطاط کے بغیر انجیکشن پریشر کو برداشت کیا جا سکے۔


2. گرم رنر سسٹم ڈیزائن

       گرم رنر کسی بھی پتلی دیوار کی پیکیجنگ مولڈ کا دل ہوتا ہے۔ اسے کامل توازن، کم سے کم پریشر ڈراپ، اور درست درجہ حرارت کے کنٹرول کے ساتھ بیک وقت ہر گہا میں پگھلنا ضروری ہے۔

       اہم ڈیزائن عناصر:

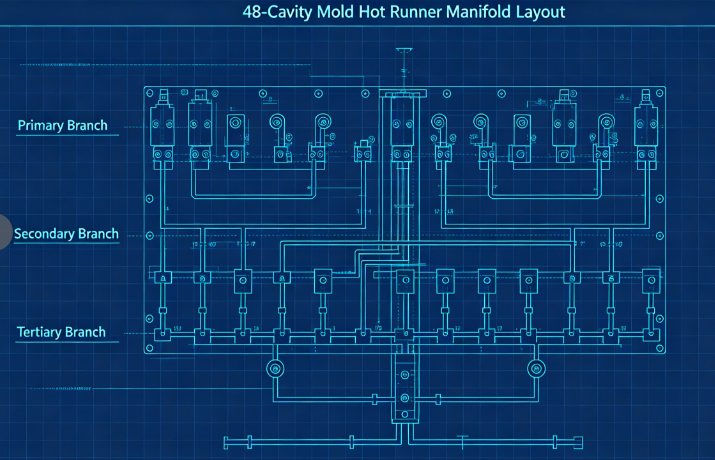
        a) متوازن بہاؤ چینلز: کثیر گہا کے سانچوں کے لیے (عام طور پر 32، 48، 64، یا 96 cavities)، قدرتی توازن ضروری ہے۔ اس کا مطلب ہے کہ ہر گہا میں بہاؤ کی لمبائی بالکل ایک جیسی ہوتی ہے۔ ایک عام ترتیب بنیادی کئی گنا، ثانوی کئی گنا، اور ترتیری شاخوں کا استعمال کرتی ہے، سبھی ایک جیسی جہتوں میں مشینی ہیں۔

        b) گیٹ کی قسم اور مقام: پتلی دیوار والے کنٹینرز کے لیے، سب سے زیادہ عام گیٹ کی قسمیں ہیں: کنارے والے دروازے (سیدھی سائیڈ وال والے حصوں کے لیے) والو گیٹس (ڈایافرام کے لیے یا نیچے کی طرف براہ راست گیٹ لگانے کے لیے) آبدوز گیٹس (گیٹ ویسٹیج کے بغیر صاف پارٹ آف کے لیے) گیٹ کا سائز درست ہونا چاہیے، بہت چھوٹا ہونا چاہیے؛ بہت کم گرم ہونے کی وجہ سے۔ بہت بڑا، اور گیٹ ویسٹیج ناقابل قبول ہو جاتا ہے۔ پتلی دیوار والے کپ کے لیے عام گیٹ کے طول و عرض 0.8mm سے 1.5mm قطر تک ہوتے ہیں۔

        c) حرارتی توازن: ہر نوزل ​​میں آزاد درجہ حرارت کنٹرول ہونا ضروری ہے۔ کئی گنا چینلز کو یکساں طور پر گرم کیا جانا چاہیے (ڈبل زون یا تھری زون ہیٹر کا استعمال کرتے ہوئے) گرم مقامات یا ٹھنڈے سلگ سے بچنے کے لیے۔

3. گہا اور کور ڈیزائن

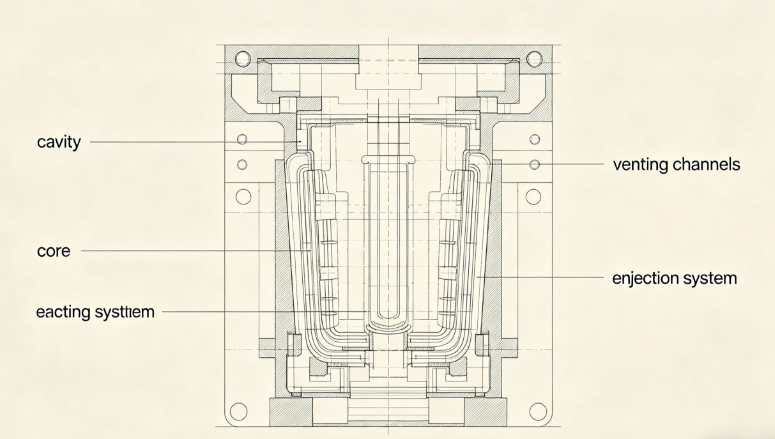
       دیوار کی مسلسل موٹائی حاصل کرنے کے لیے پتلی دیوار والے حصوں کو انتہائی درست گہا اور بنیادی جہت کی ضرورت ہوتی ہے۔

       اہم تحفظات:

        a) دیوار کی موٹائی کی تقسیم: ±0.02mm کے اندر دیوار کی یکساں موٹائی برقرار رکھیں۔ موٹائی کی مختلف حالتیں تفریق ٹھنڈک اور وار پیج پیدا کرتی ہیں۔ اسٹیل کو کاٹنے سے پہلے ڈیزائن کو بہتر بنانے کے لیے مولڈ فلو تجزیہ کا استعمال کریں۔

        ب) وینٹنگ: پتلی دیوار کی مولڈنگ میں تیز رفتار انجیکشن (اکثر 200-500 ملی میٹر فی سیکنڈ) استعمال ہوتا ہے۔ گہا میں پھنسی ہوا کو فوری طور پر باہر نکل جانا چاہیے۔ تجویز کردہ وینٹ گہرائی: PS یا PET کے لیے PP0.01–0.02mm کے لیے 0.02–0.03mm

وینٹوں کو پُر کرنے کے لیے آخری مقام پر، الگ کرنے والی لائن کے ساتھ، اور ایجیکٹر پن کے آس پاس رکھنا چاہیے۔c) ڈرافٹ اینگل: دیوار کے پتلے حصوں کے لیے، کم از کم 1° فی سائیڈ کے مسودے کی سفارش کی جاتی ہے (گہرے کنٹینرز کے لیے 1.5–2°)۔ ناکافی ڈرافٹ سکریچنگ، ویکیوم لاک، اور انجیکشن کے مسائل کا باعث بنتا ہے۔

        d) سطح کی تکمیل: صاف یا چمکدار حصوں کے لیے کیویٹی سطحوں کو SPI A-1 (آئینہ) ختم کرنے کی ضرورت ہوتی ہے۔ مبہم ڈیری کنٹینرز کے لیے، SPI B-1 (600 grit) کافی ہے۔

4. کولنگ سسٹم ڈیزائن

        پتلی دیوار کی مولڈنگ میں سائیکل کے وقت پر ٹھنڈک کا غلبہ ہوتا ہے — عام طور پر کل سائیکل کا 60-80% ہوتا ہے۔ موثر کولنگ اعلی پیداوری کی کلید ہے۔

       ڈیزائن کے اصول:

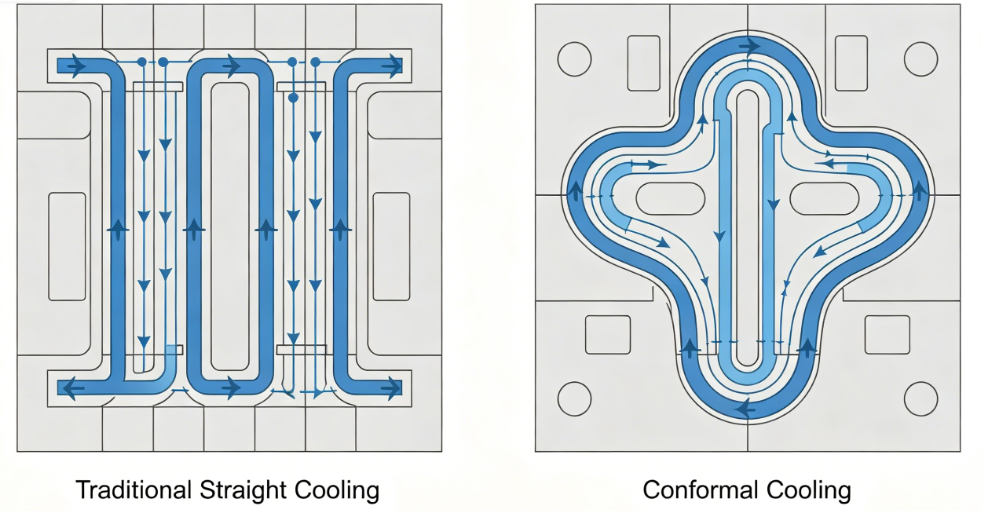
        a) کنفارمل کولنگ: روایتی سیدھے ڈرل شدہ کولنگ چینلز اکثر گہا کی سطح سے بہت دور ہوتے ہیں۔ کنفارمل کولنگ چینلز - حصہ کے سموچ کے بعد - ٹھنڈک کے وقت کو 30-50٪ تک کم کرسکتے ہیں۔ وہ عام طور پر 3D پرنٹنگ یا CNC مشینی کے ذریعے مڑے ہوئے چینلز کے ساتھ داخل کیے جاتے ہیں۔

        ب) کولنگ چینل کے پیرامیٹرز:

  • قطر: 8-12 ملی میٹر
  • گہا کی سطح سے فاصلہ: 1.5–2.0 گنا چینل قطر
  • چینلز کے درمیان فاصلہ: 3–4 بار چینل قطر
  • کولنٹ کا بہاؤ: ہنگامہ خیز بہاؤ (رینالڈس نمبر>5,000)

        c) اعلیٰ کارکردگی والی کولنگ: جہاں جگہ محدود ہو وہاں بلبلرز یا بفلز کا استعمال کریں۔ لمبے کور کے لیے، سرپل کولنگ انسرٹس یا ہیٹ پائپ لگائیں۔

        d) کولنگ سرکٹ کی علیحدگی: گہا اور بنیادی پلیٹوں کے لیے آزاد سرکٹس مختلف بہاؤ کی شرح اور درجہ حرارت کو حصہ کی رہائی کو بہتر بنانے اور وار پیج کو کم سے کم کرنے کی اجازت دیتے ہیں۔

5. انجیکشن سسٹم

       پتلی دیوار والے حصے سختی میں کم ہوتے ہیں اور انجیکشن کے دوران آسانی سے خراب ہو سکتے ہیں۔ اخراج کا نظام نرم لیکن قابل اعتماد ہونا چاہیے۔

       ڈیزائن کی سفارشات:

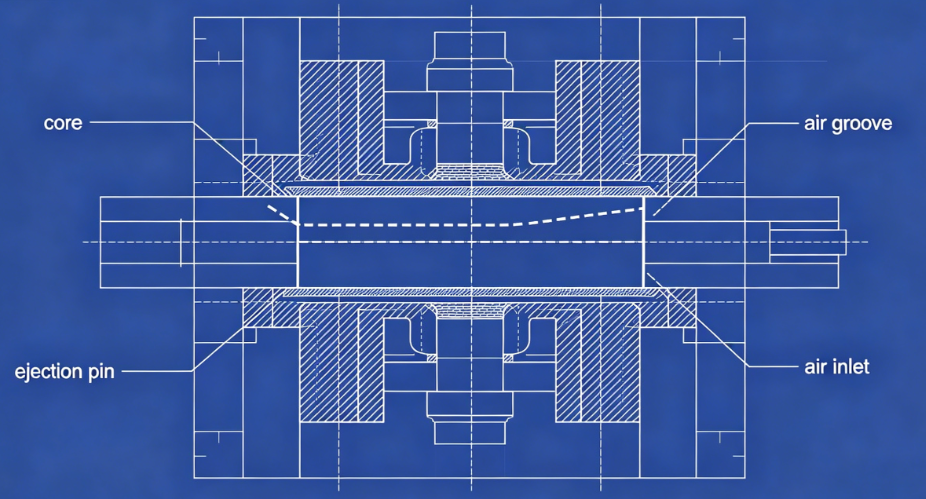
       a) ایئر انجیکشن: بہت سے پتلی دیواروں والے کنٹینرز (خاص طور پر کپ) کے لیے، ایئر اسسٹڈ انجیکشن مثالی ہے۔ کمپریسڈ ہوا (2–4 بار) کور اور حصے کے درمیان مائکرو نالیوں یا غیر محفوظ داخلوں کے ذریعے متعارف کرائی جاتی ہے، اس حصے کو کور سے تیرتی ہے۔

       ب) اسٹرائپر پلیٹ: انڈر کٹس یا گہرے سائیڈ والز والے حصوں کے لیے، ایک مکینیکل اسٹرائپر پلیٹ پورے حصے کے دائرہ میں یکساں قوت فراہم کرتی ہے۔

       ج) ایجیکٹر پن: جب پن ناگزیر ہوں، پسلیوں یا چھپی ہوئی سطحوں پر رکھے ہوئے بہت سے چھوٹے قطر والے پن (2–3mm) استعمال کریں۔ ایسے بڑے پنوں سے پرہیز کریں جو نظر آنے والے نشانات چھوڑ دیں۔

       d) ٹائمنگ: اخراج کا سلسلہ تب شروع ہونا چاہیے جب حصہ کافی ٹھنڈا ہو جائے تاکہ خرابی سے بچا جا سکے۔ سڑنا کھلنے کے بعد ایک مختصر ٹھنڈا تاخیر کا استعمال کریں۔

6. پروسیسنگ تحفظات

       یہاں تک کہ بہترین مولڈ بھی مناسب پروسیسنگ سیٹنگ کے بغیر اچھے پرزے نہیں بنا سکتا۔ پتلی دیوار مولڈنگ کے لیے کلیدی پیرامیٹرز:

پیرامیٹر
عام رینج
نوٹس
انجیکشن کی رفتار
200-500 ملی میٹر فی سیکنڈ
ہائی سپیڈ منجمد ہونے سے پہلے پتلے حصوں کو بھرتی ہے۔
انجیکشن کا دباؤ
1,200-2,000 بار
بہاؤ مزاحمت پر قابو پانے کی ضرورت ہے۔
درجہ حرارت پگھلنا
190–240°C (PP)، 230–280°C (PS)
viscosity کے لئے بہتر بنائیں
مولڈ درجہ حرارت
10–25 ° C (کولڈ رنر) یا 30-60 ° C (گرم رنر)
متوازن کولنگ
کمر کا دباؤ
5-15 بار
پلاسٹک کی مستقل مزاجی کے لیے
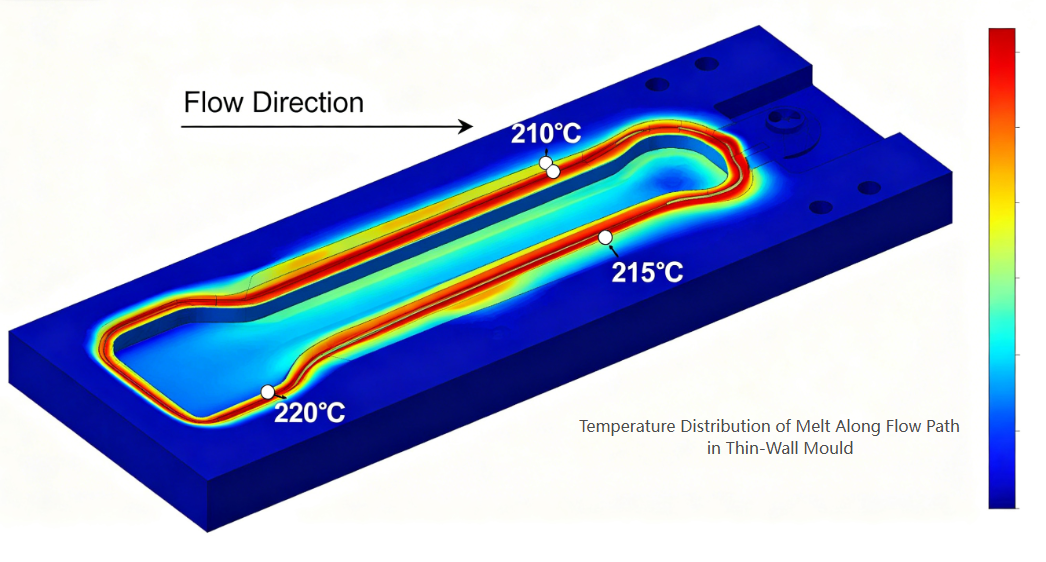
        اہم: پتلی دیوار کی مولڈنگ میں اکثر قینچ کی اونچی شرح کا استعمال ہوتا ہے، جس کی وجہ سے اہم قینچ گرم ہوتی ہے۔ گیٹ پر پگھلنے کا اصل درجہ حرارت بیرل سیٹ درجہ حرارت سے 20-40 ° C زیادہ ہو سکتا ہے۔ مولڈ میٹریل اور گیٹ ڈیزائن کا انتخاب کرتے وقت اس کا خیال رکھیں۔


7. عام نقائص اور تخفیف

عیب
سڑنا سے متعلق وجہ
حل
مختصر شاٹس
ناکافی وینٹنگ یا چھوٹے دروازے
بہاؤ کے اختتامی مقامات پر وینٹ شامل کریں۔ دروازے کو بڑھانا
وار پیج
ناہموار کولنگ یا غیر متوازن بھرنا
کولنگ یکسانیت کو بہتر بنائیں؛ توازن چلانے والے
سنک کے نشانات
ناقص گیٹ لوکیشن یا ناکافی پیکنگ
گیٹ کو موٹے حصے میں منتقل کریں۔ پیکنگ کا وقت شامل کریں
گیٹ ویسٹیج بہت اونچا ہے۔
گیٹ کا ڈیزائن غلط ہے۔
والو گیٹ یا سب میرین گیٹ پر سوئچ کریں۔
کور پر چپکی ہوئی ہے۔
ناکافی مسودہ یا ہوا نکالنے میں ناکامی۔
ڈرافٹ میں اضافہ؛ صاف ہوا کی نالیوں
جلنے کے نشانات
ناکافی وینٹنگ
مادی حدود کے اندر وینٹوں کو گہرا کریں۔

کیس اسٹڈی: 48-کیوٹی یوگرٹ کپ مولڈ

        سیہالینج: ایک گاہک کو 150 ملی لیٹر دہی کے کپ (PP، 0.45 ملی میٹر دیوار کی موٹائی، 4 سیکنڈ سائیکل، سالانہ20 ملین حصوں کی مانگ)۔

        اٹھائے گئے اقدامات:

  • استعمال شدہ H13 (1.2344) ESR ca کے لیےتھرمل تھکاوٹ کے خلاف مزاحمت کے لئے vities اور cores.
  • والو گیٹس کے ساتھ مکمل طور پر متوازن 48 کیویٹی ہاٹ رنر ڈیزائن کیا گیا ہے۔
  • کیویٹی اور کور پلیٹس دونوں میں لاگو کنفارمل کولنگ چینلز (اضافی طور پر تیار کردہ داخلات)۔
  • کور پر 0.02 ملی میٹر ایئر گرووز کے ساتھ ایئر انجیکشن سسٹم شامل کیا گیا۔
  • گیٹ کے مقامات اور وینٹنگ کو بہتر بنانے کے لیے استعمال شدہ مولڈ فلو تجزیہ۔

        نتائج:

  • Aمسلسل بھرنے کو حاصل کیا (±گہاوں میں وزن میں 2% فرق)
  • ٹھنڈک کا وقت 2.8s سے کم ہو کر 1.6s (کل سائیکل3.9 سیکنڈ)
  • خرابی کی شرح <0.3%
  • مولڈ نے 30 ملین سے زیادہ پارٹس تیار کیے ہیں۔کوئی بڑی دیکھ بھال کے ساتھ
نتیجہ

       پتلی دیوار پیکیجنگ مولڈ ٹیکنالوجی انجیکشن مولڈ انجینئرنگ کے عروج کی نمائندگی کرتی ہے۔ ہائی کاویٹیشن، سب سیکنڈ سائیکل، اور زیرو ڈیفیکٹ پروڈکشن کے مطالبات مولڈ ڈیزائن کے ہر پہلو کو اپنی حد تک لے جاتے ہیں۔ کامیاب پتلی دیوار کے سانچوں کی ضرورت ہوتی ہے:

گہا/کور مشینی میں درستگی (±0.01 ملی میٹر)

Bگرم رنر کے بہاؤ کے چینلز میں توازن

کنفارمل کولنگ میں کارکردگی

انجیکشن سسٹم میں وشوسنییتا

مادی رویے اور عمل کی حرکیات کی سمجھ

       Fیا مولڈ بنانے والے جدید ڈیزائن ٹولز اور درست مینوفیکچرنگ میں سرمایہ کاری کرنے کے خواہشمند، پتلی دیواروں والی پیکیجنگ کا شعبہ تکنیکی چیلنج اور کاروباری ترقی دونوں کے لحاظ سے زبردست مواقع فراہم کرتا ہے۔

متعلقہ خبریں۔
مجھے ایک پیغام چھوڑ دو
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی
مستردقبول کریں