ہمیں فالو کریں:

خبریں

انجکشن مولڈنگ کے نقائص اور سانچوں کے درمیان تعلق

تعارف

        انجیکشن مولڈنگ کے نقائص اکثر مایوس کن ہوتے ہیں۔ جب کوئی حصہ ڈوبنے، وار پیج، جلنے کے نشانات، یا مختصر شاٹس کے ساتھ نکلتا ہے، تو بہت سے پروڈکشن مینیجرز کا پہلا ردعمل مشین کے پیرامیٹرز کو ایڈجسٹ کرنا ہوتا ہے—درجہ حرارت، دباؤ، انجیکشن کی رفتار، یا ٹھنڈک کا وقت۔ اگرچہ یہ ایڈجسٹمنٹ کبھی کبھی مدد کرتی ہیں، بنیادی وجہ اکثر گہری ہوتی ہے: خود سانچے میں۔

        ایک تجربہ کار مولڈ ٹیکنیشن کے طور پر، میں نے ایسے لاتعداد کیسز دیکھے ہیں جہاں پیرامیٹر ٹیوننگ پر ہفتے ضائع کیے گئے، صرف یہ جاننے کے لیے کہ مولڈ ڈیزائن ہی اصل مجرم تھا۔ سچ تو یہ ہے کہایک اچھی طرح سے ڈیزائن کیا گیا سانچہ ایک وسیع پروسیسنگ ونڈو کے ساتھ بھی معیاری پرزے تیار کر سکتا ہے۔ ایک ناقص ڈیزائن شدہ سانچہ کبھی بھی مستقل معیار پیدا نہیں کرے گا، چاہے مشین کتنی ہی عمدہ کیوں نہ ہو۔

        یہ مضمون عام انجیکشن مولڈنگ نقائص کی سڑنا سے متعلق وجوہات پر مرکوز ہے۔ ان تعلقات کو سمجھنا مولڈ بنانے والوں اور انجیکشن مولڈرز کو زیادہ مؤثر طریقے سے تعاون کرنے کی اجازت دیتا ہے - عارضی اصلاحات کو لاگو کرنے کے بجائے ماخذ پر مسائل کو حل کرنا۔

1. مختصر شاٹس (نامکمل پُر)

        یہ کیسا لگتا ہے۔: مولڈ گہا مکمل طور پر نہیں بھرا ہے؛ حصے کے کنارے غائب یا گول ہیں۔

        سڑنا سے متعلق وجوہات:

  • چھوٹے دروازے یا رنرز: محدود بہاؤ کے راستے دباؤ میں کمی کو بڑھاتے ہیں، پگھلنے کو گہا کی انتہا تک پہنچنے سے روکتے ہیں۔
  • ناقص گیٹ لوکیشن: پتلے حصوں سے دور یا لمبے بہاؤ والے راستوں کے آخر میں گیٹس وقت سے پہلے منجمد ہونے کا سبب بنتے ہیں۔
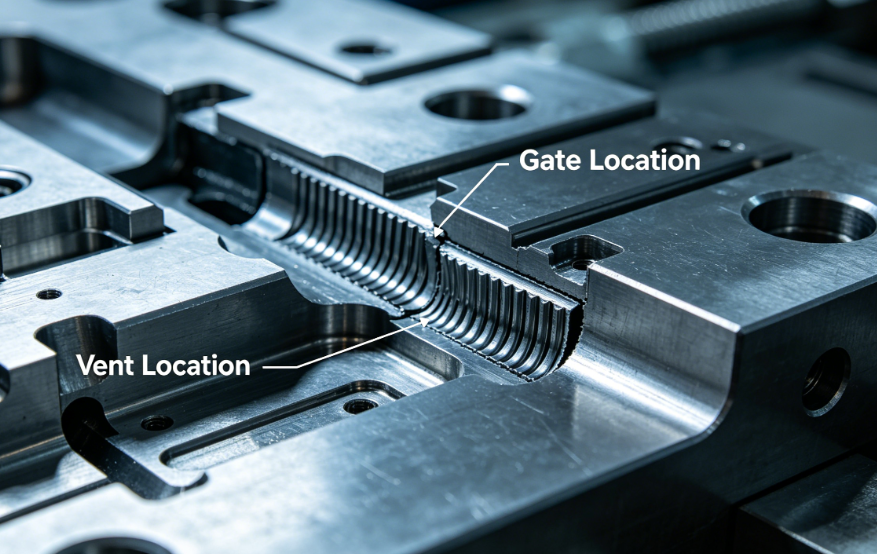
  • ناکافی وینٹنگ: پھنسے ہوئے ہوا کو دباتا ہے اور پگھلنے سے روکتا ہے۔
  • پتلی برائے نام دیوار ڈیزائن: مواد کے لیے تجویز کردہ کم از کم موٹائی سے نیچے۔
  • کولڈ سلگس: کولڈ سلگ کنویں کی کمی ٹھنڈے مواد کو گیٹ کو روکنے کی اجازت دیتی ہے۔

       حل:

  • گیٹ اور رنر کے قطر میں اضافہ کریں (تصدیق کے لیے مولڈ فلو تجزیہ کا استعمال کریں)۔
  • پھاٹکوں کو بھرنے کے لئے مشکل جگہوں کے قریب منتقل کریں۔
  • وینٹ شامل کریں یا گہرا کریں (عام گہرائی: 0.02–0.05 ملی میٹر مواد کے لحاظ سے)۔
  • پروڈکٹ ڈیزائنر کے ساتھ دیوار کی موٹائی کا جائزہ لیں۔
  • رنر سروں اور مخالف دروازوں پر کولڈ سلگ ویلز شامل کریں۔

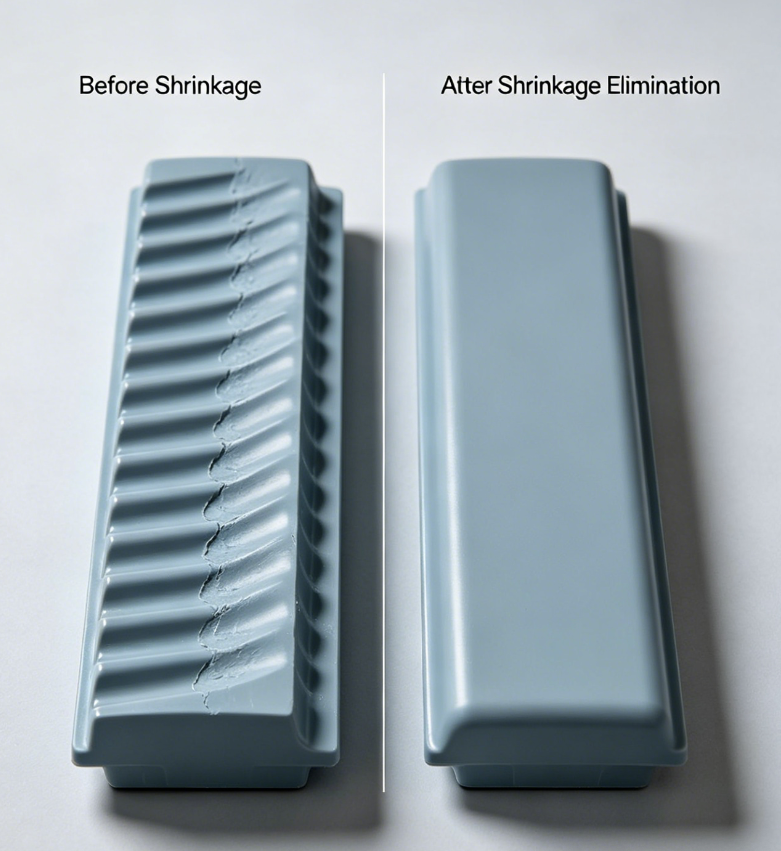
2. سنک کے نشانات

        یہ کیسا لگتا ہے۔: سطحی دباؤ، عام طور پر موٹی پسلیوں یا مالکان کے اوپر۔

        سڑنا سے متعلقہ وجوہات:

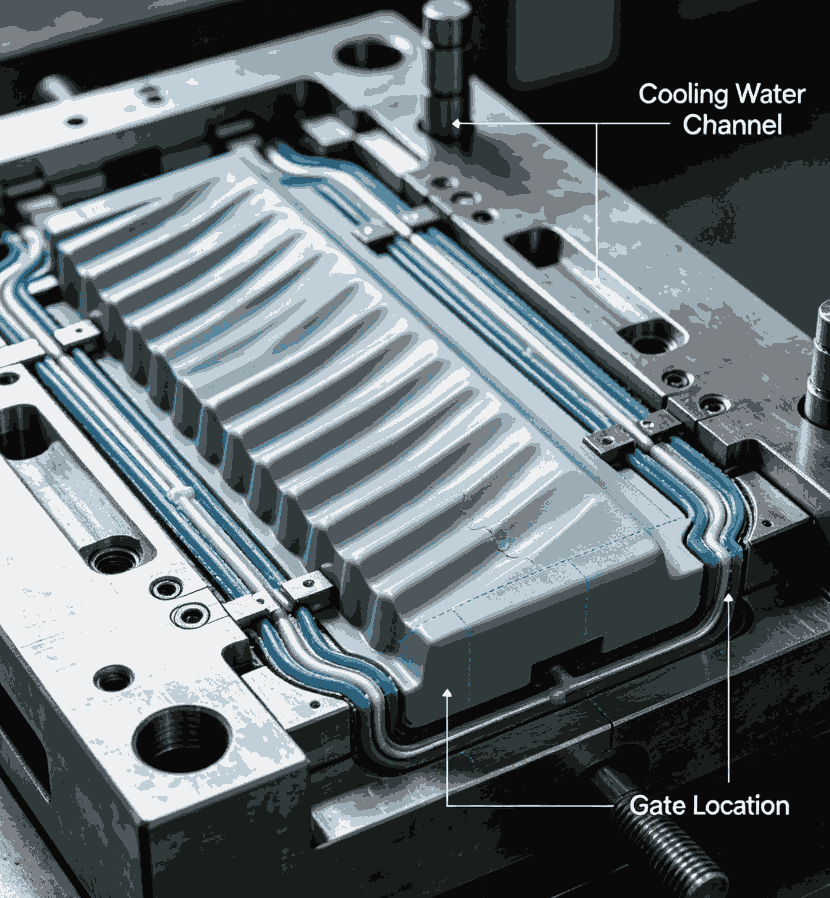
  • موٹے حصوں میں ناکافی ٹھنڈک:کولنگ چینل کی ناکافی جگہ بنیادی مواد کو جلد سے زیادہ سکڑنے کی اجازت دیتی ہے۔
  • چھوٹے دروازے:وقت سے پہلے گیٹ منجمد ہونا پیکنگ کے دباؤ کو موٹے حصے تک پہنچنے سے روکتا ہے۔
  • گیٹ کا ناقص مقام:گیٹ گھنے علاقے سے بہت دور ہونے کا مطلب ہے کہ اس تک پہنچنے سے پہلے ہی پیکنگ پریشر ختم ہو جاتا ہے۔
  • پسلی/بیس موٹائی تناسب کنٹرول کی کمی:پسلی کی موٹائی برائے نام دیوار کے 60% سے زیادہ۔

        حل:

  • کولنگ چینلز کو موٹے حصوں کے قریب رکھیں۔ چکرانے یا بلبلوں پر غور کریں۔
  • گیٹ کو بڑا کریں یا کسی بڑے گیٹ کی قسم (پنکھے کا گیٹ، ٹنل گیٹ) پر سوئچ کریں۔
  • موٹے حصے کے قریب گیٹ کو منتقل کریں۔
  • پسلی کی موٹائی کو برائے نام دیوار کے 40-60% تک کم کریں (ڈیزائن میں تبدیلی، لیکن مولڈ کو ایڈجسٹ کرنا ضروری ہے)۔

3. وار پیج (حصہ بگاڑ)

        یہ کیسا لگتا ہے:حصہ نکالنے کے بعد مڑا ہوا، جھکا ہوا یا ناہموار ہے۔

        سڑنا سے متعلقہ وجوہات:

  • ناہموار کولنگ:پورے گہا میں سڑنا کے درجہ حرارت میں فرق فرق کے سکڑنے کا سبب بنتا ہے۔
  • غلط انجیکشن ڈیزائن:ایجیکٹر پن غیر مساوی طور پر یا پتلے حصوں پر دھکیل رہے ہیں۔
  • غیر متوازن رنر سسٹم:کثیر گہا کے سانچوں میں، غیر مساوی بھرنے سے مختلف بقایا تناؤ پیدا ہوتا ہے۔
  • ناکافی مسودہ زاویہ:ہائی ایجیکشن فورسز حصے کو مسخ کرتی ہیں۔
  • گیٹ کی حوصلہ افزائی کی سمت:پتلے حصوں میں یا حصے کے مرکز میں رکھے گیٹس مالیکیولر اورینٹیشن کا باعث بنتے ہیں جو ٹھنڈا ہونے پر وارد ہوتے ہیں۔

        حل:

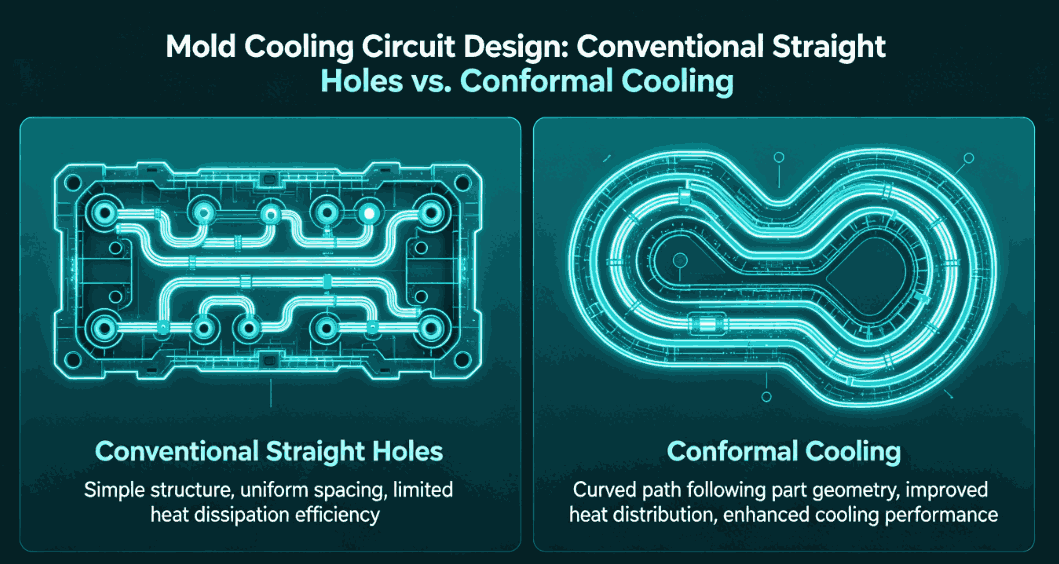
  • کولنگ سرکٹ لے آؤٹ کو بہتر بنائیں: پیچیدہ جیومیٹریوں کے لیے کنفارمل کولنگ کا استعمال کریں۔
  • بیلنس ایجیکٹر پن پلیسمنٹ؛ پتلی حصوں پر بڑے یا زیادہ پن استعمال کریں۔
  • قدرتی طور پر متوازن رنرز ڈیزائن کریں (ہر گہا میں بہاؤ کی لمبائی برابر)۔
  • ڈرافٹ اینگل (زیادہ تر مواد کے لیے 1–2°، بناوٹ والی سطحوں کے لیے 3–5°) بڑھائیں۔
  • موٹے حصوں میں دروازے تلاش کریں یا متعدد دروازے استعمال کریں۔


4. برن مارکس / ڈائی الیکٹریکل ہیٹنگ

        یہ کیسا لگتا ہے:بھورے یا سیاہ جھلسنے کے نشان، عام طور پر بہاؤ کے اختتام پر یا گہری پسلیوں میں۔

        سڑنا سے متعلقہ وجوہات:

  • ناکافی وینٹنگ:اندھی جیبوں میں یا بہاؤ کے محاذوں پر پھنسی ہوا کمپریسڈ ہوجاتی ہے اور گرم ہوجاتی ہے، پولیمر کو نیچا دکھاتی ہے۔
  • وینٹ بہت اتلی یا مسدود:گیس اتنی جلدی نہیں نکل سکتی۔
  • ناقص علیحدگی لائن وینٹ ڈیزائن:وینٹ بھرنے کی آخری جگہ پر موجود نہیں ہیں۔

        حل:

  • تمام بہاؤ کے راستے کے اختتامی مقامات اور گہری پسلیوں کے نیچے وینٹ شامل کریں۔
  • مواد کے لیے مناسب گہرائیوں کا استعمال کریں (مثال کے طور پر، پی پی کے لیے 0.02 ملی میٹر، پی سی کے لیے 0.01 ملی میٹر)۔
  • انتہائی وینٹنگ کی ضروریات کے لیے غیر محفوظ (sintered) اسٹیل کے داخلوں کے استعمال پر غور کریں۔
  • وینٹنگ گرووز کے ساتھ ایجیکٹر پن شامل کریں۔

5. فلیش (برز)

        یہ کیسا لگتا ہے:الگ کرنے والی لائن، ایجیکٹر پن ہولز، یا سلائیڈر شٹ آف پر اضافی پلاسٹک کو پتلا کریں۔

       سڑنا سے متعلقہ وجوہات:

  • متوقع علاقے کے لیے ناکافی کلیمپ ٹنیج: مشین کے لیے مولڈ بہت بڑا ہے، لیکن اگر الگ کرنے والی لائن کی سالمیت ناقص ہے تو مولڈ خود ایک وجہ بن سکتا ہے۔
  • ٹوٹی ہوئی یا ٹوٹی ہوئی علیحدگی کی لکیر: پچھلا نقصان یا پہننے سے پلاسٹک کو نکلنے دیتا ہے۔
  • مولڈ کی ناکافی سختی: مولڈ پلیٹیں انجیکشن کے دباؤ کے تحت جھک جاتی ہیں، کھلنے والے خلا۔
  • غلط وینٹ ڈیپتھ: بہت گہرے وینٹ فلیش چینلز کے طور پر کام کرتے ہیں۔
  • سلائیڈرز یا انسرٹس کی ناقص فٹنگ: شٹ آف سطحوں پر خلا۔

       حل:

  • الگ کرنے والی لائن کی سطحوں کی مرمت یا کٹوتی کریں۔
  • موڑنے سے بچنے کے لیے کیویٹی پلیٹ کے پیچھے سپورٹ ستون شامل کریں۔ یقینی بنائیں کہ وینٹ مناسب گہرائی تک کاٹے گئے ہیں (عام طور پر 0.02–0.05mm، اس کے بعد 0.5–1.0mm کی ریلیف)۔
  • دوبارہ مشین شٹ آف سطحوں کو مناسب زاویوں اور فٹ کے ساتھ۔

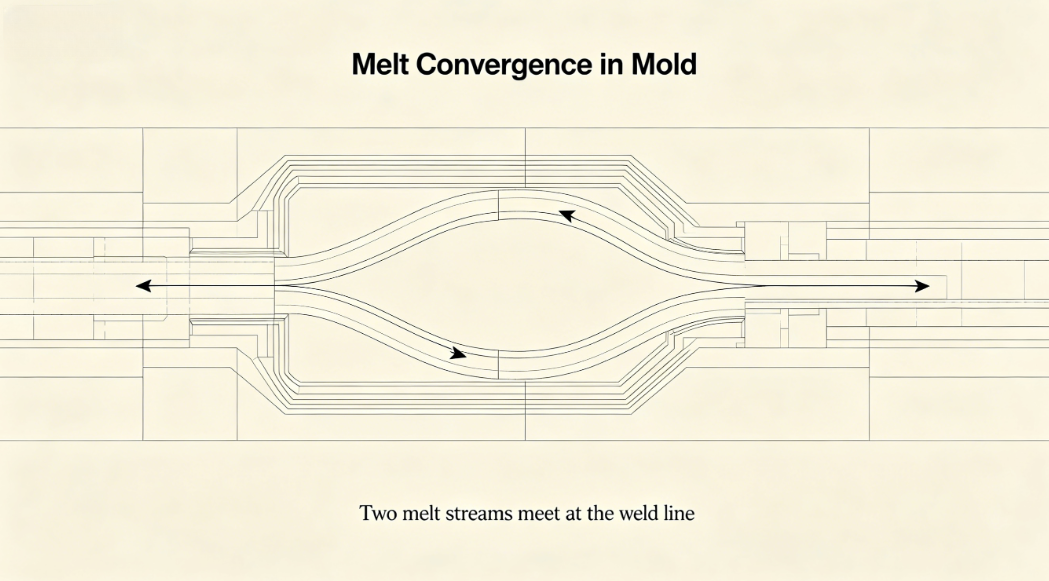
6. ویلڈ لائنز (بننا لائنز)

        یہ کیسا لگتا ہے:مرئی لائنیں جہاں دو بہاؤ کے محاذ ملتے ہیں؛ اکثر کمزوری کے ساتھ.

       سڑنا سے متعلقہ وجوہات:

  • متعدد دروازے جو بہاؤ کے محاذوں کو اکٹھا کرتے ہیں:ملٹی گیٹ ڈیزائن میں موروثی ہے۔
  • گہا میں رکاوٹیں:کور، داخل، یا پسلیاں جو بہاؤ کو تقسیم کرتی ہیں۔
  • سرد پگھلنے والے محاذ:ناقص گیٹ ڈیزائن یا کولڈ سلگ ویلز ناکافی ہیں۔
  • ویلڈ لائن کے مقام پر ناکافی وینٹنگ:پھنسی ہوا سالماتی الجھن کو روکتی ہے۔

        حل:

  • ویلڈ لائنوں کو غیر اہم علاقوں میں منتقل کرنے کے لیے گیٹس کو منتقل کریں۔
  • گیٹ کا سائز بڑھائیں یا گیٹ کی مختلف قسم پر سوئچ کریں (مثلاً پنکھے کا گیٹ)۔
  • ویلڈ لائن کے مقام پر وینٹنگ جیب شامل کریں۔
  • ویلڈ لائنوں کو ختم کرنے کے لیے ترتیب وار والو گیٹنگ کے ساتھ گرم رنر کا استعمال کریں۔

7. سطحی نقائص: بہاؤ کے نشانات، دھندلا، اور کہرا

        وہ کس طرح نظر آتے ہیں:حصے کی سطح پر لکیریں، لہراتی نمونے، یا مدھم علاقے۔

       سڑنا سے متعلقہ وجوہات:

  • ناقص گیٹ ڈیزائن:وہ دروازے جو بہت چھوٹے یا غلط طریقے سے واقع ہیں جیٹنگ یا ہچکچاہٹ کا سبب بنتے ہیں۔
  • تیز کونے یا دیوار کی موٹائی میں اچانک تبدیلیاں:بہاؤ میں عدم استحکام کا سبب بنیں۔
  • سرد سڑنا کی سطح:ناقص کولنگ سرکٹ ڈیزائن سرد دھبوں کی طرف جاتا ہے جو وقت سے پہلے پگھلتے ہیں۔
  • آلودہ یا کھردری گہا کی سطح:اسپلے اور ناقص چمک کا سبب بنتا ہے۔

        حل:

  • ایک بڑا گیٹ یا گیٹ کا ڈیزائن استعمال کریں جو بتدریج توسیع کو فروغ دیتا ہے (پنکھا گیٹ، فلم گیٹ)۔
  • گہا میں ہموار منتقلی (تمام تیز کونوں کا رداس)۔
  • کولنگ یکسانیت کو بہتر بنائیں۔
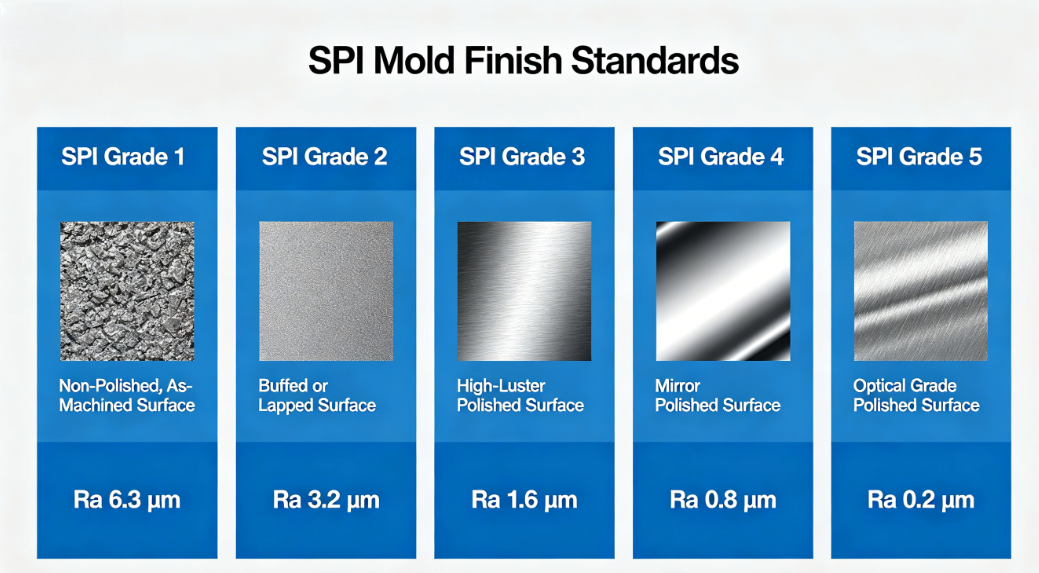
  • پولش گہا کی سطح کو مطلوبہ تکمیل تک (چمکدار حصوں کے لیے آئینہ پالش)۔

8. ایجیکٹر پن مارکس / پش مارکس

        یہ کیسا لگتا ہے:ابھرے ہوئے یا دھنسے ہوئے نشانات جہاں ایجیکٹر پن اس حصے سے رابطہ کرتے ہیں۔

        سڑنا سے متعلقہ وجوہات:

  • ناکافی مسودہ:ہائی ایجیکشن فورس پن ٹپس پر مرکوز ہے۔
  • بہت کم یا خراب طریقے سے رکھے ہوئے ایجیکٹر پن:ناہموار اخراج۔
  • پن کا قطر بہت چھوٹا ہے:اعلی کشیدگی کی حراستی.
  • ایجیکٹر پن کی واپسی کے مسائل:پنوں کو اگلے سائیکل سے پہلے مکمل طور پر واپس نہیں لیا گیا ہے۔

         حل:

  • ڈرافٹ اینگل میں اضافہ کریں۔
  • مزید ایجیکٹر پن شامل کریں یا بڑے قطر کا استعمال کریں۔
  • پنوں کو پسلیوں، باسز، یا دیگر غیر کاسمیٹک سطحوں پر رکھیں۔
  • مناسب ایجیکٹر ریٹرن سسٹم (اسپرنگس یا مثبت ریٹرن پن) کو یقینی بنائیں۔

کیس اسٹڈی: خرابی سے حل تک

        32 کیویٹی قلم بیرل مولڈ تیار کرنے والے ایک صارف نے کلپ اٹیچمنٹ ایریا پر مسلسل وار پیج اور سنک کے نشانات کی اطلاع دی۔ بغیر کسی بہتری کے دو ہفتوں کے مشین پیرامیٹر ایڈجسٹمنٹ کے بعد، ہم نے مولڈ کا جائزہ لیا۔

        نتائج:

  • کولنگ چینلز موٹی کلپ باس سے دور تھے۔
  • گیٹ مخالف سرے پر واقع تھا جس کی وجہ سے پریشر میں کمی واقع ہوئی۔
  • ایجیکٹر پنوں کو غیر مساوی طور پر تقسیم کیا گیا تھا۔

       اٹھائے گئے اقدامات:

  • باس کے قریب کولنگ سرکٹ میں ایک چکرا ڈالا۔
  • گیٹ کو باس ایریا کے قریب منتقل کیا۔
  • دو اضافی ایجیکٹر پن شامل کیے گئے۔

        نتائج:

        وار پیج میں 80 فیصد کمی سنک کے نشانات ختم ہو گئے. پیداوار سکریپ کی شرح 12% سے 2% تک گر گئی۔

نتیجہ

        انجیکشن مولڈنگ کے نقائص اور سڑنا کے درمیان تعلق براہ راست اور اکثر غالب ہوتا ہے۔ اگرچہ عمل کے پیرامیٹرز بعض اوقات مولڈ کے معمولی مسائل کی تلافی کر سکتے ہیں، لیکن بنیادی حل اچھے مولڈ ڈیزائن میں مضمر ہے—مناسب گیٹنگ، متوازن کولنگ، مناسب وینٹنگ، مضبوط اخراج، اور درست ڈرافٹ اینگل۔

        ایک مولڈ بنانے والے کے طور پر، ہماری ذمہ داری مشین میں فٹ ہونے والے مولڈ کو ڈیلیور کرنے سے آگے بڑھتی ہے۔ ہمیں ایسے سانچوں کو ڈیزائن کرنا چاہیے جو معاف کرنے والے، مضبوط اور مخصوص مواد اور جزوی جیومیٹری کے لیے موزوں ہوں۔ انجیکشن مولڈرز کے لیے، سڑنا سے متعلق ان وجوہات کو سمجھنا زیادہ مؤثر خرابیوں کا ازالہ کرنے اور مولڈ سپلائرز کے ساتھ بہتر رابطے کے قابل بناتا ہے۔

        جب آپ کو مسلسل خرابی کا سامنا کرنا پڑتا ہے، مشین کے کنٹرول کو چھونے سے پہلے، پوچھیں: کیا سڑنا اس کی وجہ ہو سکتا ہے؟


متعلقہ خبریں۔
مجھے ایک پیغام چھوڑ دو
X
ہم آپ کو براؤزنگ کا بہتر تجربہ پیش کرنے ، سائٹ ٹریفک کا تجزیہ کرنے اور مواد کو ذاتی نوعیت دینے کے لئے کوکیز کا استعمال کرتے ہیں۔ اس سائٹ کا استعمال کرکے ، آپ کوکیز کے ہمارے استعمال سے اتفاق کرتے ہیں۔ رازداری کی پالیسی
مستردقبول کریں